Artykuł sponsorowany
Dlaczego detale po gięciu i spawaniu trzeba układać w lakierni według geometrii
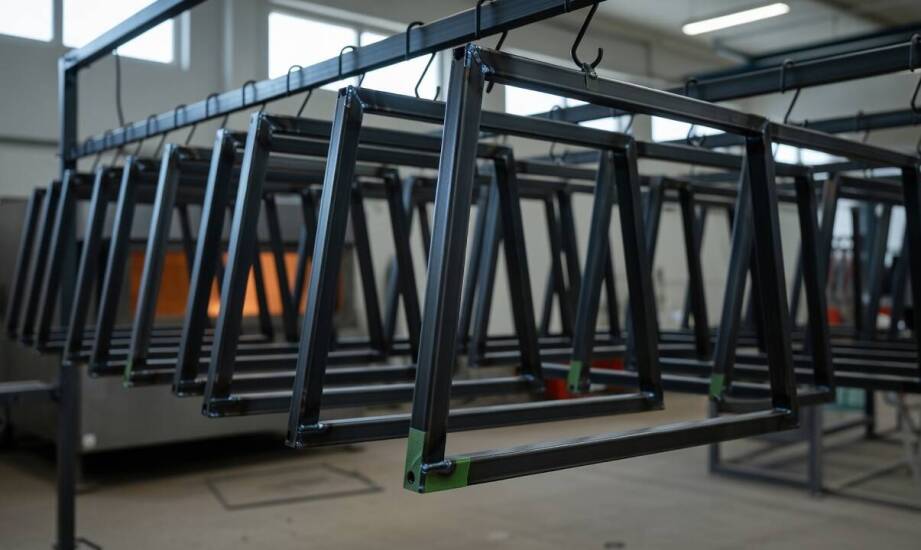
W produkcji seryjnej elementów loftowych i przemysłowych ostateczny wygląd powłoki zależy przede wszystkim od geometrii detalu oraz sposobu jego zawieszenia w komorze malarskiej. Sam wybór odpowiedniego koloru czy rodzaju farby to zaledwie ułamek sukcesu. Detale schodzące z maszyn po gięciu drutu CNC lub spawaniu charakteryzują się złożonymi kształtami, które bezpośrednio wpływają na rozkład ładunku elektrostatycznego. Skomplikowana budowa przestrzenna warunkuje również to, jak zachowają się płyny podczas kąpieli przygotowujących powierzchnię. Właściwe ułożenie każdego elementu przed procesem nakładania farby stanowi fundament uzyskania powtarzalnej i trwałej warstwy ochronnej.
Przygotowanie i weryfikacja detali przed malowaniem
Przed przyjęciem nowej partii materiału weryfikuje się kilka kluczowych aspektów konstrukcyjnych. Sprawdzenie obecności rdzy, tłuszczów i olejów na powierzchni detalu zapobiega problemom z przyczepnością powłoki. Analiza miejsc chwytu, zamkniętych kieszeni oraz spoin spawalniczych odgrywa równie ważną rolę. Ostre krawędzie lub nieregularne wykończenie po zgrzewaniu punktowym znacznie utrudniają równomierne osiadanie cząsteczek farby. Praca z wyrobami z drutu i blach wymaga skupienia na strefach, w których mogłyby gromadzić się resztki cieczy z obróbki wstępnej. Zalegająca woda w zakamarkach prowadzi do korozji podpowłokowej i osłabia strukturę farby.
Logika mocowania wymusza takie rozmieszczenie elementów na trawersach, aby zapewnić swobodny odpływ chemii myjącej oraz zagwarantować doskonałą przewodność uziemienia. Kwestia ta ma ogromne znaczenie podczas zaawansowanej obróbki metali. Technicy marki ATR-METAL zwracają szczególną uwagę na optymalne ułożenie każdej partii produkcyjnej. Odpowiednie zawieszenie minimalizuje ryzyko wystąpienia efektu klatki Faradaya, który utrudnia wnikanie proszku w głębokie profile. Punkty styku z hakiem mocującym zawsze pozostają niepokryte farbą, dlatego wyznacza się je w miejscach niewidocznych dla użytkownika końcowego. Organizując pracę w profesjonalnej lakierni proszkowej w Częstochowie, planuje się układ całej partii w oparciu o ciężar i środek ciężkości każdego przedmiotu. Taki system pozwala na płynne przemieszczanie transporterów bez ryzyka kołysania się detali.
Rola maskowania i kontrola temperatury w piecu
Sytuacja wymaga zmiany priorytetów, gdy konstrukcja posiada precyzyjne otwory gwintowane lub specjalne powierzchnie stykowe uziemienia. Dokładne maskowanie gwintów i punktów montażowych gwarantuje zachowanie ich funkcjonalności po zakończeniu procesu. Elementy osłonowe wykonane ze specjalnego silikonu wytrzymują temperatury sięgające nawet 200°C. Skutecznie chronią one wybrane strefy przed przypadkowym napyleniem. Ma to ogromne znaczenie w przypadku przedmiotów posiadających widoczne łączenia po spawaniu metodą TIG lub po zgrzewaniu punktowym. Brak odpowiedniego zabezpieczenia tych stref wymuszałby konieczność dodatkowego, ręcznego czyszczenia metalu po wypaleniu.
Proces utwardzania powłoki przebiega w piecu rozgrzanym zazwyczaj do temperatury od 180 do 200°C. Proszek stopniowo ulega stopieniu i polimeryzacji, tworząc jednolitą, twardą skorupę. Na tym etapie najszybciej ujawniają się wszelkie błędy popełnione podczas wcześniejszego przygotowania i zawieszania. Zbyt wysoka temperatura lub nieodpowiednia cyrkulacja powietrza w piecu powodują widoczne różnice w poziomie połysku lakieru. Zjawisko aglomeracji, czyli powstawanie nieestetycznych grudek na gładkich fragmentach, stanowi kolejny trudny do usunięcia problem. Naturalne chłodzenie detali to następny newralgiczny etap prac. Stopniowe obniżanie temperatury zapobiega powstawaniu mikropęknięć w strukturze nowej powłoki. Zbyt gwałtowne schłodzenie rozgrzanego drutu generuje niepożądane naprężenia, co może skutkować późniejszym odpryskiwaniem farby pod wpływem obciążeń mechanicznych.
Utrzymanie stabilnej jakości przy lakierowaniu powtarzalnych serii produkcyjnych opiera się na ciągłym kontrolowaniu całego cyklu. Inwestycja w nowoczesny sprzęt do obróbki to za mało, jeśli zawiedzie element planowania przestrzennego. Zgodność kształtu detalu z logiką zawieszenia decyduje o równomiernym rozłożeniu warstwy ochronnej na każdym egzemplarzu.
Wczesne rozpoznanie punktów krytycznych na etapie projektowania znacznie ułatwia późniejsze maskowanie newralgicznych stref oraz prawidłowe mocowanie na hakach. Ostateczna inspekcja wzrokowa po wyjęciu detali z pieca i ich całkowitym wystudzeniu weryfikuje słuszność podjętych wcześniej kroków. Przemyślana strategia układania elementów według ich geometrii pozwala osiągnąć trwałą powłokę, eliminując powstawanie defektów technicznych na powierzchni wyrobów.
Kategorie artykułów
Polecane artykuły
Spacer z Pardałówki do Krupówek oczami rodziny: gdzie trasa robi się uciążliwa
Planowanie górskiego urlopu z małym dzieckiem zmienia perspektywę na codzienne spacery. Rodzina z wózkiem staje rano na Pardałówce w Zakopanem i rozważa zejście do centrum miasta. Chociaż fizyczny dystans liczy zaledwie około dwóch i pół kilometra, rzeczywisty czas przejścia zależy od tempa malucha

Ekonomiczne korzyści z zastosowania miękkich taśm spinających poliestrowych
Miękkie taśmy spinające poliestrowe zyskują na popularności dzięki licznym zaletom. Charakteryzują się elastycznością, co pozwala na dopasowanie do różnych kształtów i rozmiarów ładunków, a także nie uszkadzają delikatnych produktów. Oferują lepszą ochronę podczas transportu. Ich niska waga przekład