Artykuł sponsorowany
Dlaczego tolerancje montażowe często decydują o pracy tulei z brązu bardziej niż sam materiał
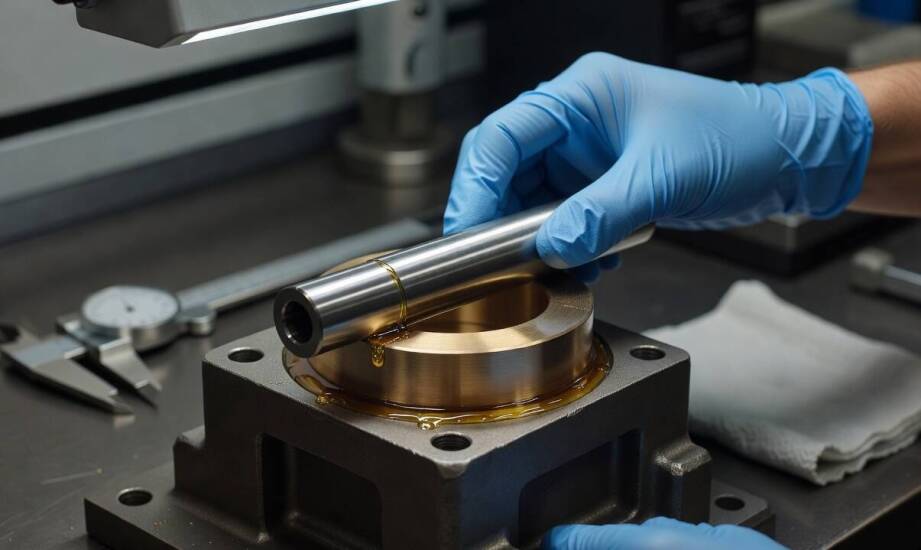
Element ślizgowy wykonany z wysokiej klasy stopu potrafi ulec przedwczesnemu zużyciu, jeśli tolerancje montażowe nie odpowiadają rzeczywistym warunkom pracy. Zjawisko zacierania się materiału często występuje pomimo regularnego smarowania i zastosowania powłok o podwyższonej odporności na ścieranie. Główną przyczyną bywa nadmierny wcisk, który po nagrzaniu prowadzi do odkształceń i przerwania filmu olejowego chroniącego detale przed bezpośrednim tarciem. W praktyce hurtowni LOKO A.Z. ZYMEK obserwujemy, że sam dobór odpowiedniego materiału stanowi zaledwie pierwszy krok do utrzymania pełnej sprawności ciągów technologicznych. Zrozumienie relacji między środowiskiem pracy a precyzją montażu pozwala uniknąć kosztownych przestojów i przedwczesnych remontów maszyn.
Jak obciążenie i prędkość wpływają na pasowanie?
Przed oceną docelowego pasowania należy zebrać precyzyjne dane o obciążeniu jednostkowym, prędkości ślizgania, zakresie temperatur oraz charakterze ruchu maszyny. Dopuszczalne wartości nacisku i prędkości zależą ściśle od konstrukcji węzła tarcia oraz wytycznych konkretnego producenta sprzętu, dlatego stosowanie uniwersalnych szablonów często prowadzi do błędów inżynieryjnych. Temperatura otoczenia i mechanizmu bezpośrednio wpływa na rozszerzalność cieplną elementów metalowych. Różnica wymiarów pomiędzy stalowym wałem a stopem kolorowym potrafi znacząco zmienić luz roboczy w trakcie nagrzewania układu.
Ruch przerywany wywołuje ciągłe cykle termiczne i powtarzalne przerywanie filmu smarnego, co zwiększa ryzyko zatarcia na obrzeżach współpracującego detalu. Praca ciągła ułatwia z kolei osiągnięcie pożądanego stanu hydrodynamicznego przy mniejszym oporze, jednak bezwzględnie wymaga stabilnego odprowadzania generowanego ciepła. Wartość dopuszczalnego obciążenia i prędkości zmienia się dynamicznie w zależności od tego, czy dany mechanizm działa bez przerw, czy funkcjonuje w krótkich, rwanych cyklach.
Właściwie dobrany odstęp między elementem ślizgowym a wałem decyduje o prawidłowym rozkładzie nacisku. Zbyt ciasne spasowanie przy wysokim obciążeniu prowadzi do lokalnego przegrzania i szybkiej degradacji materiału. Z kolei nadmierna swoboda wywołuje szkodliwe wibracje, które z czasem sprzyjają nierównomiernemu ścieraniu wewnętrznej powierzchni. Współosiowość łączonych części ma równie kluczowe znaczenie, ponieważ nawet niewielkie odchylenie skutkuje obciążeniem krawędziowym i ryzykiem fizycznego wybicia struktury metalu.
Montaż i dobór półfabrykatów z brązu
W zaawansowanym przemyśle wykorzystuje się zarówno elementy gotowe do natychmiastowego użycia, jak i surowe formy przeznaczone do dalszej obróbki skrawaniem. Wybierając docelowe tuleje z brązu pod konkretne obciążenia, technicy muszą uwzględnić odpowiednie pasowanie wszystkich detali współpracujących. Oznaczenia katalogowe dotyczące układu tolerancji nie określają wymiarów samego elementu ślizgowego, lecz definiują precyzję wykonania wału oraz wymiary docelowego gniazda osadczego. W przypadku zakupu grubszych formatek nowoczesne cięcie wodą umożliwia uzyskanie bryły bliskiej ostatecznemu kształtowi bez wprowadzania niepożądanych naprężeń termicznych w strukturze stopu. Taki surowy materiał pozwala na indywidualne dopasowanie wymiarów do specyfiki i stopnia zużycia konkretnej maszyny.
Przed przystąpieniem do właściwej instalacji gniazdo i wał należy skrupulatnie oczyścić z resztek spalonego oleju, opiłków oraz mikrozadziorów pozostawionych przez narzędzia skrawające. Krawędzie otworów montażowych trzeba delikatnie sfazować, aby uniknąć zarysowania zewnętrznej powłoki podczas siłowego wciskania. W przypadku pasowania mieszanego lub ciasnego obudowę podgrzewa się równomiernie, ściśle kontrolując temperaturę za pomocą odpowiednich czujników. Przekroczenie limitów dla danego wariantu stopu grozi nieodwracalną zmianą jego parametrów mechanicznych i plastycznych. Delikatne pokrycie wału czystym środkiem smarnym przed wprowadzeniem elementu ślizgowego ułatwia centrowanie i minimalizuje ryzyko powstania głębokich mikrozadrapań na wrażliwej powierzchni.
Ostateczna trwałość każdego węzła tarcia wynika bezpośrednio ze spójności między parametrami pracy, precyzją doboru pasowania a rygorystyczną starannością przygotowania powierzchni montażowych. Najlepsza specyfikacja materiałowa traci na znaczeniu, jeśli zastosowany luz, narzucony wcisk lub zachowana współosiowość odbiegają od wytycznych wyznaczonych dla konkretnego obciążenia. Utrzymanie ścisłego reżimu technologicznego na etapie instalacji detali decyduje o bezawaryjnym funkcjonowaniu całego układu mechanicznego przez wiele miesięcy intensywnego użytkowania. Świadome zarządzanie technicznymi tolerancjami pozwala w pełni wykorzystać ogromny potencjał odpornościowy metali kolorowych w najbardziej wymagających aplikacjach przemysłowych i produkcyjnych.
Kategorie artykułów
Polecane artykuły
Spacer z Pardałówki do Krupówek oczami rodziny: gdzie trasa robi się uciążliwa
Planowanie górskiego urlopu z małym dzieckiem zmienia perspektywę na codzienne spacery. Rodzina z wózkiem staje rano na Pardałówce w Zakopanem i rozważa zejście do centrum miasta. Chociaż fizyczny dystans liczy zaledwie około dwóch i pół kilometra, rzeczywisty czas przejścia zależy od tempa malucha

Ekonomiczne korzyści z zastosowania miękkich taśm spinających poliestrowych
Miękkie taśmy spinające poliestrowe zyskują na popularności dzięki licznym zaletom. Charakteryzują się elastycznością, co pozwala na dopasowanie do różnych kształtów i rozmiarów ładunków, a także nie uszkadzają delikatnych produktów. Oferują lepszą ochronę podczas transportu. Ich niska waga przekład